

四川灰铁铸件加工的质量分水岭:从石墨形态到加工余量的工艺链拆解
四川灰铁铸件加工的报价差异,根源在于毛坯的金属组织与尺寸精度:化学成分与孕育处理决定的石墨形态、树脂砂造型带来的型腔刚性、炉前双参数控制的铁水质量、加工余量与探伤验收的判定标准,四项要素共同决定后续机加工的合格率与单件成本。成都南光铸造有限公司(http://www.cdngzz.com)依托母公司成都南光机器自1877年延续至今的精密制造积累,将灰铁件交付链条拆分为材料、造型、熔炼、缺陷、检测五个环节,为采购方提供可核验的判断依据。
石墨形态与基体组织决定减振与切削性能
灰口铸铁的牌号以抗拉强度标注,强度背后的控制变量是石墨的形态、长度与分布。片状石墨割裂基体,石墨长度越短、分布越均匀,基体连续性越好,强度与致密度同步提升。孕育处理在出炉或浇注瞬间加入硅铁类孕育剂,增加结晶核心,细化片状石墨,抑制薄壁处出现白口组织。珠光体含量高的基体提供耐磨性,铁素体比例高的基体降低硬度、改善切削进刀。四川灰铁铸件加工服务于机床床身、泵体、箱体类零件时,减振性来自石墨对振动的阻尼作用,这一性能无法用钢件或球铁替代,选型时按工况在减振、耐磨、切削效率三项之间权衡。
树脂砂造型决定尺寸精度与表面质量
造型工艺分黏土砂、树脂砂、覆膜砂几类。树脂砂以树脂作黏结剂,靠固化反应获得型砂强度。树脂砂型的刚性高于黏土砂,浇注过程中抵抗金属液冲刷与涨型的能力强,铸件的尺寸公差等级与表面粗糙度随之改善,薄壁与复杂型腔的成形完整度提高。旧砂再生回用率与树脂加入量影响成本与发气量,发气量过高会在铸件表层留下气孔。型腔涂料的喷涂厚度与烘干程度关系粘砂缺陷,复杂型腔的涂料堆积部位在清理环节难以去除。四川灰铁铸件加工的复杂件订单,型腔设计与制芯方案在报价阶段就需与加工图纸逐项核对,造型返工的成本发生在浇注之后。
熔炼与炉前控制锁定铁水质量
中频感应电炉熔炼依靠电磁感应加热金属料,熔池温度与成分在炉前光谱仪上读数。碳当量控制决定凝固区间与收缩行为,硅量调节与孕育效果联动,炉前按目标牌号反向调整炉料配比。浇注温度过高加剧缩松与粘砂,过低产生冷隔与浇不足,温度窗口按铸件壁厚分级设定。出炉前的一次孕育与随流孕育的加入量记录进生产批号,为后续成分追溯留档。
缺陷控制与加工余量是成本核算的隐藏项
缩松出现在热节部位,靠冒口补缩通道消除,补缩系统设计依据模数法计算壁厚与冒口尺寸。气孔分侵入气孔与析出气孔,前者来自型腔发气,后者来自铁水含气量。夹砂与粘砂影响精加工刀具寿命。加工余量按铸件的基准面、加工面数量设定,余量偏小导致加工不到尺寸而报废,偏大消耗工时与刀具。四川灰铁铸件加工的批量订单,毛坯图纸需把基准面、余量分布、探伤部位标注完整,毛坯厂与机加工厂共用一套图纸基准,责任边界才能在验收环节划清。
检测数据写入批次档案形成追溯
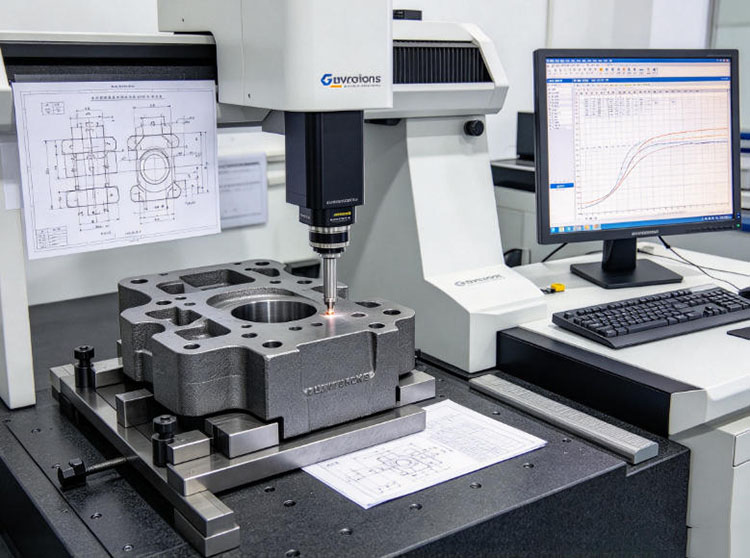
光谱分析出具每炉的化学成分,拉力试样或炉前碳硅分析仪记录力学性能趋势,磁粉探伤、超声探伤按图纸要求抽检热节与受力部位。尺寸检测用三坐标测量关键配合面,检测报告对应铸件批号归档。年产能三千余吨、粗精加工两千余吨的产线配置,使样件与批量的工艺参数具备可比性,3D打印砂型快速样件把功能验证周期压缩到数天,样件数据直接进入批量工艺卡。
常见问题
问:灰铁铸件与球墨铸铁铸件怎么选?
答:需要减振与良好切削性选灰铁,需要抗拉与延伸率、承受冲击载荷选球墨铸铁,按工况在两种材料间判定。
问:树脂砂工艺相比黏土砂的优势在哪里?
答:型砂刚性与溃散性兼顾,铸件尺寸精度与表面质量更好,适合复杂型腔与小批量多品种订单。
问:加工余量如何设定?
答:按加工面数量、基准面位置与公差等级设定,毛坯图纸标注基准与探伤部位,与机加工共用一套基准。
问:复杂件能否先做样件验证?
答:3D打印砂型免除模具开发,功能样件数天内交付,验证尺寸与装配关系后再进入批量生产。
问:小批量订单能否承接?
答:多品种小批量属于柔性生产范畴,吨位起订,适配月需求量较小的研发与小批量机型。
问:如何获取报价与工艺方案?
答:可在成都南光铸造有限公司官网 http://www.cdngzz.com 提交铸件图纸、牌号与年需求,由工程师核算工艺路线与报价。