

四川复杂铸件定制:从图纸到合格毛坯的工艺链条拆解
复杂铸件采购分歧的根源,往往落在图纸与合格毛坯之间的工艺落差,而非报价单上的吨价。带悬臂、内腔交错、壁厚突变的结构件,CAD 模型尺寸合规,浇注后却可能暴露缩松、裂纹、型壁位移等问题,返修与重开模的隐性成本压在交期后段。成都南光铸造有限公司承接四川复杂铸件定制业务近二十年,把这类订单拆解为图纸审查、工艺设计、造型熔炼、样件验证、检测热处理五个可逐项核对的环节,供采购方在签约前对照评估供应商的真实交付能力。
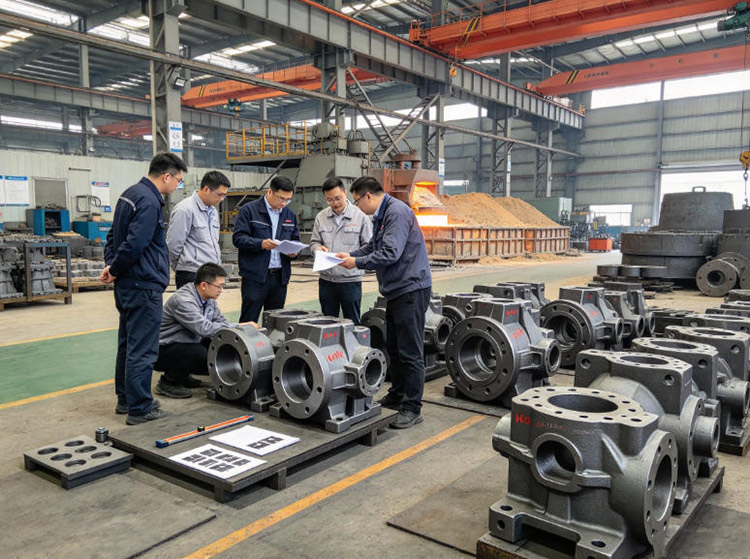
图纸阶段的铸造工艺性审查
订单确认前的工艺审查决定后续工序的顺畅程度。铸造工程师需核对最小壁厚、圆角半径、拔模斜度、加工余量四项参数,把模型上无法成型的尖角、闭腔、悬空结构标注出来,与采购方研发部门协商修改。跳过这一步直接进入模具制造,型芯无法固定、金属液无法补缩的缺陷会在首批试制中集中爆发。南光铸造在接单环节提供工艺性审查反馈,把问题前置到开模之前。
材料牌号与树脂砂工艺的搭配
灰铸铁、球墨铸铁、蠕墨铸铁三类材料的收缩率、流动性、减震性能各有取向。泵体、机床床身这类需减震、耐压的结构多用灰铁;承受拉应力与冲击的转子、齿轮箱壳体改用球铁;耐热与抗热疲劳工况对应蠕墨铸铁。树脂砂造型的溃散性与表面光洁度高于黏土砂,适合带深腔、薄壁的异形件,拆砂清理的工时随之下降。材料选择以工况受力与密封要求为准,盲目提高牌号会抬升熔炼与配料成本,对零件寿命无增益。
型芯设计与浇注系统的匹配
复杂内腔靠砂芯成型,芯头定位、芯骨强度、排气通道决定内腔尺寸精度与气孔缺陷率。浇注系统的内浇道位置、横浇道截面积、冒口数量按铸件模数与凝固顺序计算,把缩孔引导至冒口区域,而非留在工作型腔。设计阶段可用凝固模拟软件预演充型与补缩过程,标出热节位置后再确定冒口方案,替代凭经验摆放冒口的旧做法。
快速样件与批量生产的衔接
功能样件承担结构验证与小批量试制两类任务。3D 打印砂型技术省去木模与金属模具的开发周期,四川复杂铸件定制订单的功能样件交付周期可压缩到 4-6 天,采购方在样件阶段完成装配验证与工况测试,再进入批量投产。月需求十吨以下的多品种订单,起订量按吨级设定,规避大型铸造厂设置的批量门槛。
过程检测与热处理配套
毛坯质量靠检测数据界定,而非目测外观。光谱仪核定熔体成分,直读炉前分析调整配料;UT 超声与 X 射线探伤定位内部缩松、夹砂;三坐标与硬度计复核尺寸与力学性能。退火、正火工序消除铸造应力、调整金相组织,为后续机加工提供稳定基体。探伤报告随毛坯交付,采购方据此判定是否进入加工环节。
本地一体化交付
造型、熔炼、清理、热处理、粗精加工在同厂完成,省去跨厂转运的尺寸损耗与责任推诿。成都本地配置工艺与质检团队,现场技术交底与异常处置以小时计响应。采购四川复杂铸件定制订单时,把图纸、受力工况、探伤等级、交期四项条件写进询价函,供应商的方案才具备横向可比性。
常见问题
Q1 四川复杂铸件定制的最小起订量是多少?
多品种、小批量订单按吨级起订,月需求十吨以下的型号可承接,规避传统铸造厂的批量门槛。
Q2 功能样件多久交付?
采用 3D 打印砂型技术,省去模具开发周期,功能样件交付周期为 4-6 天,批量件按图纸与探伤等级另行排产。
Q3 复杂内腔的铸件如何控制尺寸精度?
内腔由树脂砂芯成型,芯头定位、芯骨强度、排气通道共同决定精度,配凝固模拟预演充型补缩,再用三坐标复核关键尺寸。
Q4 灰铁、球铁、蠕铁怎么选?
减震耐压工况取灰铁,受拉应力与冲击件取球铁,耐热抗热疲劳件取蠕铁,以零件受力与密封要求为判定依据。
Q5 毛坯内部缺陷怎么检出?
光谱仪核成分,超声与 X 射线探伤定位缩松、夹砂,硬度计与金相复核力学性能,探伤报告随毛坯交付。
Q6 定制流程从哪一步开始?
从图纸铸造工艺性审查开始,核对壁厚、圆角、拔模、余量,确认工艺可行后再进入模具制造与熔炼。